一、安全与前期拆解注意事项固定与泄压:刀盘必须垫实稳固支撑,防止倾倒;停机断电,释放液压系统残余压力,方可开始拆卸作业。标记对位:拆滚刀、旧刀座前,标记刀座径向位置、倾角、朝向,区分中心刀座、边刀座,避免装错角度;清点压块、高强度螺栓,做好记录。整体探伤:拆除旧刀座后,必须对刀盘母材做无损探伤(PT/M
一、安全与前期拆解注意事项
固定与泄压:刀盘必须垫实稳固支撑,防止倾倒;停机断电,释放液压系统残余压力,方可开始拆卸作业。
标记对位:拆滚刀、旧刀座前,标记刀座径向位置、倾角、朝向,区分中心刀座、边刀座,避免装错角度;清点压块、高强度螺栓,做好记录。
整体探伤:拆除旧刀座后,必须对刀盘母材做无损探伤(PT/MT),检查基体有无隐藏裂纹;基体母材带裂纹不能直接焊新刀座,要先修复探伤合格,否则下井后会整体撕裂。
旧刀座拆除:碳弧气刨清理旧焊缝,尽量少损伤刀盘基体母材;坡口打磨干净,彻底清除铁锈、油污、氧化皮。
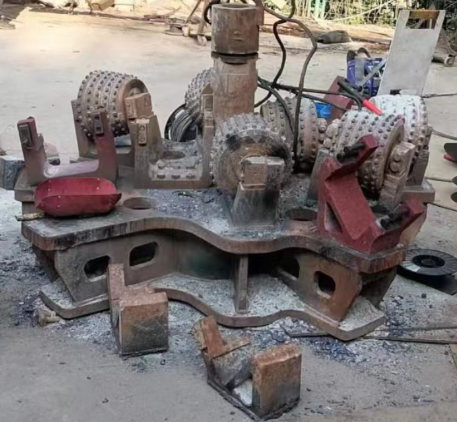
二、新刀座定位装配(最容易出错环节)
角度严禁偏差:边刀、正刀刀座倾角不同,角度偏差会造成滚刀偏载、冲击崩刀;新刀座就位后用工装固定,反复复测高度、倾角、径向位置,和原厂图纸 / 原标记保持一致。
配件选型:新刀座材质规格匹配刀盘;紧固螺栓优先换新,拉伸、锈蚀、滑丝旧螺栓严禁重复使用,必须使用专用高强度螺栓,配套压块完好无变形。
三、焊接施工核心要点
焊前预热:高碳钢 / 高强刀盘母材焊接前局部预热,消除冷裂纹风险,严禁冷态直接施焊。
焊接工艺:选用匹配母材的高强度耐磨焊条;采用分层、分段跳焊,控制热输入,防止刀盘受热变形;保证焊缝熔深,不要只堆表面。
冷却要求:焊后保温缓慢自然冷却,严禁水冷急冷,降低焊接残余应力;冷却完成后做渗透探伤,排查焊缝气孔、裂纹,不合格焊缝必须返修重焊。
耐磨补强:焊缝打磨圆滑过渡,避免应力集中尖角;按需在刀盘基体堆焊耐磨层,耐磨层不可过厚。
四、滚刀装配、校验与验收
滚刀安装:装完滚刀后手盘检查,滚刀转动灵活、无卡滞;螺栓用扭矩扳手按规定力矩分次对角紧固。
尺寸校验:复测全部刀座高差、外圆轮廓,保证所有滚刀受力均匀;维修刀盘必要时做动平衡,防止扩孔时剧烈震动。
整体复检:全部完工后,再次整体探伤,检查所有焊缝;补齐破损耐磨护块,保护刀盘基体。
五、下井使用与风险警示
刀座属于井下高冲击受力件,不允许简单点焊凑合维修,临时补焊极易在破岩冲击下焊缝开裂,造成滚刀脱落、卡钻、埋钻重大事故。
维修记录留存:记录探伤报告、焊条型号、预热温度、焊接参数、螺栓扭矩,方便后续追溯。
下井初次扩孔时,前几米降低钻进推力,观察刀盘振动,确认刀座无异常载荷。