图中就是反井扩孔钻头,因落钻、冲击载荷造成原有刀座撕裂损坏,拆除旧刀座,换装全新边刀 / 正刀刀座,是竖井反井钻机常见大修项目。一、适用更换判定标准满足下面任意一条,就需要直接更换刀座,不建议简单补焊:刀座本体出现裂纹、撕裂、变形;滚刀安装定位面、螺栓孔严重磨损,无法固定滚刀;旧刀座母材疲劳,多次补焊后
图中就是反井扩孔钻头,因落钻、冲击载荷造成原有刀座撕裂损坏,拆除旧刀座,换装全新边刀 / 正刀刀座,是竖井反井钻机常见大修项目。
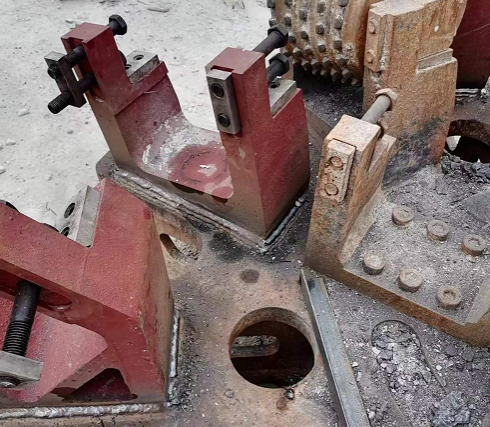
一、适用更换判定标准
满足下面任意一条,就需要直接更换刀座,不建议简单补焊:
刀座本体出现裂纹、撕裂、变形;
滚刀安装定位面、螺栓孔严重磨损,无法固定滚刀;
旧刀座母材疲劳,多次补焊后再次开裂;
刀座焊接根部大面积开裂、脱落。
二、完整施工步骤
1. 前期准备与安全固定
将刀盘垫平、稳固支撑,防止倾覆;释放所有液压残余压力。
先拆除对应位置滚刀、压块、固定螺栓,做好标记(刀座角度、径向位置、朝向,非常关键)。
对刀盘母材整体探伤,检查刀盘本体有没有隐藏裂纹。
2. 旧刀座拆除
气刨 / 碳弧气刨清除旧刀座的焊缝,打磨清理,尽量不要损伤刀盘基体母材。
取下报废刀座,把刀盘焊接坡口打磨干净,去除氧化皮、油污、铁锈。
复测刀盘母材,若基体有裂纹,必须先打磨补焊探伤,再装新刀座。
3. 新刀座定位、装配
吊装新刀座(边刀座 / 中心正刀座),对照原始标记,严格复原原安装倾角、径向高度,角度偏差会造成滚刀偏载、快速崩刀。
工装临时固定,反复复测尺寸,保证滚刀装配空间符合图纸。
4. 焊接(核心工序)
焊接前对刀盘基体 + 新刀座进行预热,降低冷裂纹风险;选用匹配高强度耐磨焊条。
分层分段跳焊,控制热输入,防止刀盘受热变形,焊缝要保证熔深。
焊后自然缓慢冷却,严禁冷水急冷,减少焊接内应力。
冷却完成,做渗透探伤(PT),检查焊缝有无气孔、裂纹,不合格需要返修。
5. 装配滚刀、校验验收
清理焊渣,安装滚刀、压块、高强度螺栓,按规定扭矩紧固螺栓。
盘动滚刀,检查转动是否灵活,无卡滞;复核所有刀座高度、角度一致性。
整体外观检查,对刀盘非工作面做耐磨堆焊补强。